在厂房建设和物流园区现场,龙门吊安装质量直接决定了后续十年甚至二十年的设备运行稳定性。不少项目在验收阶段才发现轨道高低差超标、支腿垂直度偏差过大,返工成本动辄数万元。这些问题的根源,往往不在设备本身,而在安装工艺流程的执行细节上。作为长期从事门式起重机制造与安装的企业,山东亿城起重机械有限公司结合现场经验,梳理出几个关键控制环节,供行业同仁参考。
基础与轨道:被低估的精度源头
龙门吊运行啃轨、车轮磨损不均,十有八九要追溯到轨道安装环节。现场常见的情况是土建方移交的基础标高误差达到±10mm以上,安装队直接垫钢板找平,短期内看似解决问题,实则埋下隐患。轨道纵向高低差应控制在±5mm以内,同一截面两轨高差不超过10mm,轨距偏差需压在±3mm范围内。对于单梁起重机和电动单梁起重机这类自重较轻的设备,轨道精度不足带来的影响尚可通过调整轮缘间隙缓解;但双梁起重机和电动双梁起重机自重大、轮压高,轨道偏差会迅速转化为车轮轮缘的异常磨损。
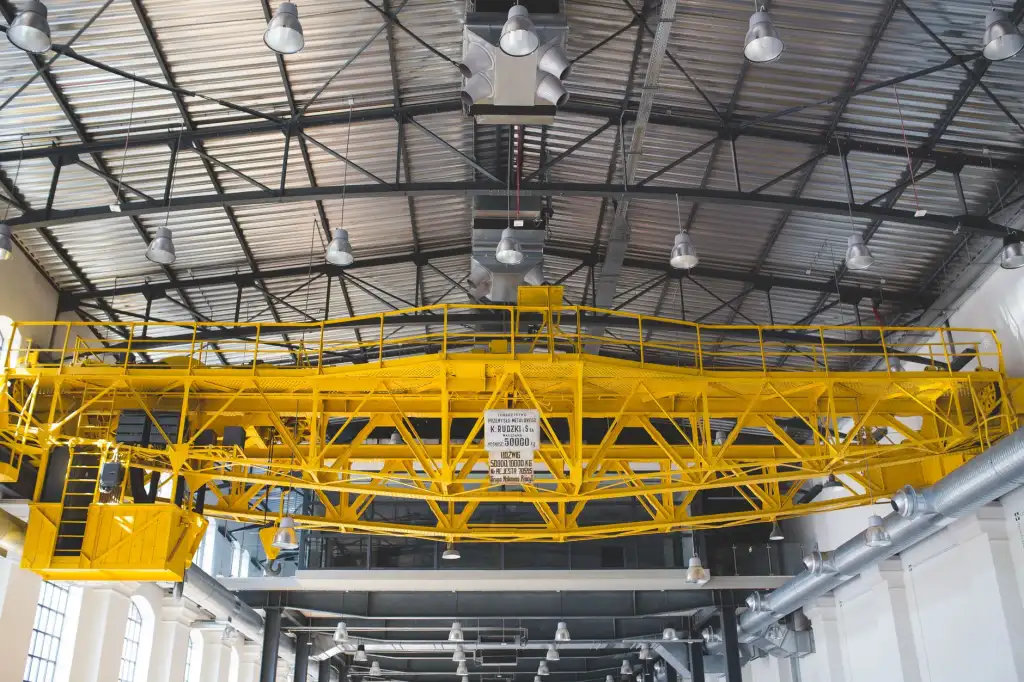
结构组装与几何精度控制
主梁与支腿的组装顺序,不同吨位、不同结构形式差异明显。以欧式起重机为例,其模块化设计程度高,支腿与主梁多采用法兰高强螺栓连接,现场拼装效率优于传统焊接结构,但对法兰面的贴合度要求更严——接触面间隙超过0.3mm即需处理。焊接连接的桥式起重机主梁结构,则要重点关注焊接变形对拱度的影响,主梁跨中上拱度一般控制在跨度的1/1000至1.4/1000之间。
支腿垂直度是另一个容易走偏的指标。现场常用经纬仪或吊线法测量,支腿纵向垂直度偏差不应超过支腿高度的1/1000。某物流园一台32吨龙门吊安装时,因支腿垫板未彻底压实,运行三个月后垂直度从0.8‰劣化至2.3‰,导致大车运行机构频繁报警。这类问题的教训在于:垫板处理不能图省事,必须采用坐浆法或专用调平垫铁。
电气与安全装置调试要点
机械精度到位后,电气系统的调试质量同样影响验收通过率。以下几个环节建议逐项确认:
- 限位开关动作一致性:起升高度限位、大小车行程限位需反复测试三次以上,确认重复精度;
- 制动器滑行距离:额定载荷下,起升制动滑行距离不应超过额定速度的1/100;
- 接地电阻:整机接地电阻须≤4Ω,轨道接地跨接线不得遗漏;
- 超载保护装置:按1.05倍额定载荷试跳,动作误差控制在±5%以内。
这些数据不是纸面文章,每一项都对应着实际运行中的安全冗余。以门式起重机的夹轨器或防风锚定装置为例,沿海地区项目在验收时若未做动态风载模拟测试,台风季来临前往往需要补课。
验收对比:不同机型的侧重点差异
同样是安装验收,单梁起重机与双梁起重机的关注点并不完全重合。单梁设备结构简洁,验收重点集中在轨道直线度和电动葫芦运行平稳性上;双梁设备则需额外核查主梁旁弯、端梁连接螺栓预紧力以及小车轨道的接头平整度。对于欧式起重机,因其轻量化设计对基础沉降更敏感,建议在验收文件中增加基础沉降观测记录。而桥式起重机在厂房内安装时,大车轨道与建筑结构的连接节点往往是隐蔽工程,验收时容易被跳过,后续振动松动引发的异响却最难排查。
山东亿城起重机械有限公司在多个项目的安装交底中,坚持将「安装工艺卡」与「验收控制点清单」同步下发到班组,把上述指标逐项签字确认,而非依赖竣工后的集中整改。这种做法看似增加前期工作量,实际返工率下降明显。设备安装不是拼速度的活,把每一个控制点做到位,后续的运行成本才可控。